Od tepelného inžinierstva po karosérie banských vozíkov: Prečo riešime praskanie zvarov prostredníctvom kontroly napätia
Keď zlyhá ťažká karoséria banského sklápača, prasklina len zriedka začína v strede oceľového plechu. Začína pri zvare – konkrétne v tepelne ovplyvnenej zóne.
To nie je problém ťažby. To je problém metalurgie.
A je to problém, ktorý riešime už viac ako desať rokov – nie v ťažbe, ale vo výrobných linkách na výrobu oxidu olovnatého, kde sú vysokoteplotné namáhanie a zmeny kryštalickej štruktúry každodennou inžinierskou realitou.
Prehliadnutá hlavná príčina
Väčšina štrukturálnych porúch karosérií banských vozíkov je spôsobená preťažením alebo nerovnými cestami. Naša analýza zlyhaní v teréne však hovorí iný príbeh:trhlina začína v HAZ, nie v bode maximálneho mechanického zaťaženia.
Toto nie je dohad. Pochádza z rokov tepelnej inžinierskej práce — navrhovania zariadení, ktoré deň čo deň zvládajú cykly vysokoteplotného stresu.
Nezačínali sme ako výrobca banských zariadení. Ale rozumieme tomu, čo sa stane s oceľou pod vplyvom tepla a stresu. A toto pochopenie teraz riadi to, ako staviamenadstavby ťažkých banských sklápačov.
Jeden produktový rad: karosérie nákladných vozidiel triedy 50 – 100 ton
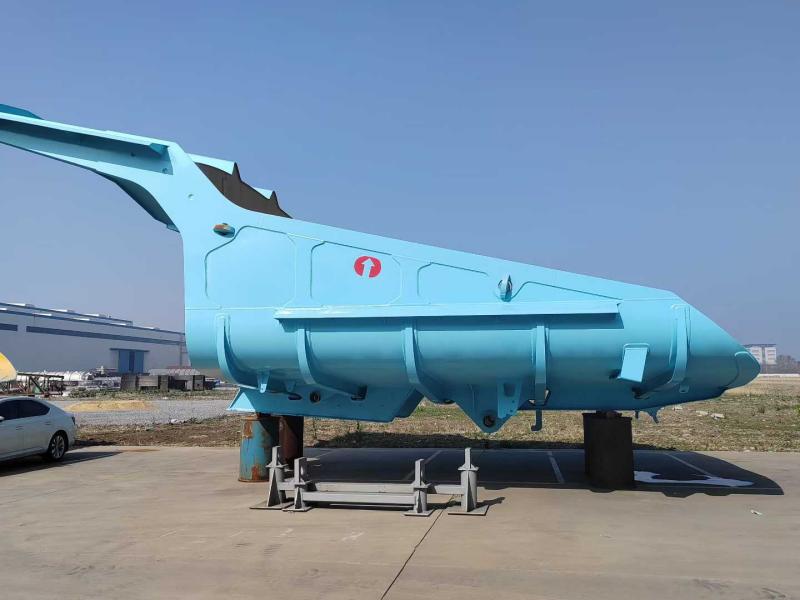
V súčasnosti vyrábame ťažké nadstavby banských sklápačov pre50-tonové až 100-tonové banské vozíky s mechanickým pohonom, ktorá pokrýva hlavné podvozkové platformy vrátane Caterpillar, Komatsu, BelAZ a XCMG.
Kľúčové špecifikácie:
- Podlahová doska: 16–20 mm NM450 + 10 mm oterová vložka
- Bočná doska: 10–12 mm NM400
- Kapacita hromady (SAE 2:1): 35–45 metrov kubických
- Nakladacia výška: optimalizovaná pre pokles hydraulického rýpadla 5–6 m
Na rozdiel od tradičných obdĺžnikových telies s plochým dnom používa náš dizajn abezbránový profil lopatkového typus nepretržite zakrivenou podlahou.
prečo? Pretože bežné ploché podlahy zachovávajú3–5 ton lepivého materiálu na cyklus— a to sú tri až päť ton strateného užitočného zaťaženia plus ručné čistenie.
Tri technické základy
1. 13° súvislý svah („živé poschodie“)
Podlaha stúpa nepretržite pri13 stupňovod krytu kabíny po zadnú špičku. Keď sa zdvihák zapojí, gravitáciu vykoná prácu - zaťaženie sa zlomí a skĺzne jedným pohybom. Žiadne kopanie. Žiadne zatĺkanie. Žiadne prenášanie späť.
2. Bi-Grade materiálová stratégia: NM400 + NM450
Na celé telo nepoužívame jeden druh ocele. Profil opotrebovania nie je jednotný, takže by nemala byť ani špecifikácia materiálu.
| Zóna | stupňa | Tvrdosť (HB) | Medza klzu | Funkcia |
|---|---|---|---|---|
| Podlaha a spodné bočnice (vysoké opotrebovanie) | NM450 | 420–480 | ≥1000 MPa | Odolnosť proti klznému oderu |
| Horné bočné steny a predná strieška (vysoký náraz) | NM400 | 360 – 440 | ≥900 MPa | Absorpcia nárazov, stabilita zvaru |
Táto kombinácia je navrhnutá tak, aby zvládla500 kg+ balvanovpád z výšky (NM400 tlmí nárazy), zatiaľ čo podlaha odoláva nepretržitému oderu pri ťahaní (NM450 odoláva opotrebovaniu).
Požiadavky na zváranie: NM400 vyžaduje predhriatie na 150°C; NM450 vyžaduje prísnejšiu kontrolu parametrov.
3. Päť-pozdĺžna kostra s deviatimi priečnymi rebrami
Simulácie FEA ukázali, že lomy spôsobené napätím zvyčajne začínajú vo zvaroch medzi podlahou a výstuhami. Naša odpoveď: integrujte nosnú konštrukciu do škrupiny.
Vonkajšiedizajn mriežky "päť pozdĺžnych, deväť krížových".pôsobí ako krov, roznášací60+ tonhmotnosti nákladu cez celú koľajnicu podvozku. Tým sa zabráni deformácii „banánovej šupky“, ktorá je bežná u konkurenčných produktov.
Ďalšie funkčné dizajnové prvky
Predná strieška pri 45°:Dva účely — odvrátiť padajúce balvany preč z kabíny a zvýšiť kapacitu úderu bez zvýšenia ťažiska.
Zosilnený zadný okraj:Vybavené páskou na opotrebovanie NM450 s dvojitou hrúbkou. Ťažobné miesta sa bežne ťahajú dozadu, aby sa vyčistili výsypky. Tento dizajn zabraňuje deformácii zadnej hrany a zachováva správne utesnenie, ak sú vybavené zadnými dverami.
Kontrola kvality + globálne dodanie
Každé telo podstupujemagnetická kontrola častíc (MPI)pred pieskovaním a lakovaním na zistenie podpovrchových chýb zvaru. Tepelné spracovanie po zváraní je štandardné.
Doprava:Jednodielna zváraná konštrukcia. Ploché regálové kontajnery alebo nádoby na rozbitie. Dvojzložkový epoxidový základný náter (ochrana proti korózii pri námornej doprave) plus polyuretánový vrchný náter (odolnosť voči UV žiareniu).
Podpora na mieste:Poskytujeme technické poradenstvo pre prvé inštalácie.
Prečo na tom záleží
Ťažobný priemysel míňa milióny na opotrebovanie platní a štrukturálne opravy. Väčšina týchto výdavkov však rieši symptómy, nie základné príčiny.
K ťažkej banskej vyklápacej nadstavbe pristupujeme ako k tepelno-mechanickému systému, nielen k oceľovej skrini. Rovnaká inžinierska disciplína, ktorá riadi tepelné namáhanie v peciach s oxidom olovnatým, sa teraz vzťahuje na zvary pri rázovom zaťažení odťahovej cesty.
Problém nie je v tom, že sa oceľ opotrebováva. Ide o to, že najskôr zlyhajú zvary. A to – v podstate – je problém tepelného stresu.
Len náhodou sme strávili posledné desaťročie učením sa, ako to vyriešiť.
Odoslať dopyt
-
WhatsApp
-
E-mail
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies.
Zásady ochrany osobných údajov